Suulakepuristettu alumiini on yksi niistä materiaaleista, jotka hiljaa pitää nykyajan elämän yhdessä. Se muodostaa kotiemme ikkunoiden karmit, aurinkopaneelien takana olevat asennuskiskot, sähköajoneuvojen kevyet osat ja automatisoitujen tuotantolinjojen puhtaan rungon. Teemme Huilvissa arkkitehtonisia, aurinkosähköisiä ja teollisia alumiiniprofiileja päivittäin, ja perustarina pursotetun alumiinin valmistuksesta on sekä käytännöllinen että kiehtova.
Yksinkertaisesti sanottuna suulakepuristus on muotoiluprosessi. Kuumennettu alumiiniaihio työnnetään teräsmuotin läpi, jossa on huolellisesti leikattu aukko. Muotti antaa metallille sen poikkileikkauksen muodon, aivan kuin taikinaa puristettaisiin muotoillun suuttimen läpi. Prosessin loppuosa on lämpötilan, paineen, nopeuden, jäähdytyksen ja lämpökäsittelyn säätelyä, jotta lopullinen profiili on suora, vahva ja mittatarkka.
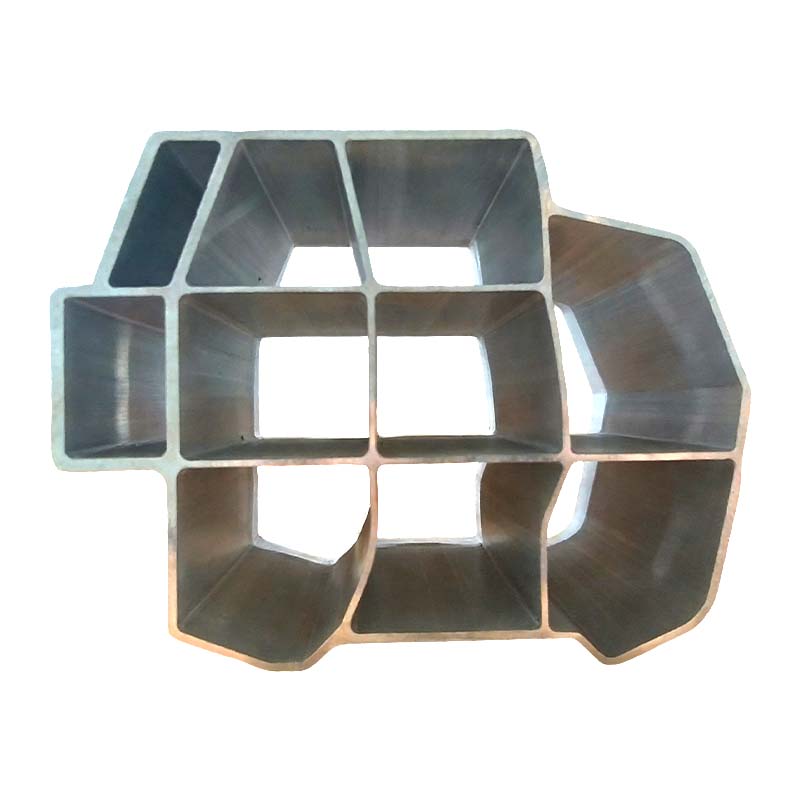
Suulakepuristettu alumiini on jatkuvaa alumiinia, joka on pakotettu suulakkeen aukon läpi kiinteän poikkileikkausprofiilin luomiseksi. Tämä profiili voi olla yksinkertainen kiinteä tanko, puoliontto muoto tai monimutkainen ontto putki, jossa on sisäiset rivat. Yleisiä suulakepuristusseoksia ovat 6063, 6061 ja 6005A. Heidän joukossaan 6063-T5 alumiinia Sitä käytetään laajalti arkkitehtonisissa ja yleiskäyttöisissä profiileissa, koska se tarjoaa hyvän tasapainon muovattavuuden, korroosionkestävyyden ja pinnan viimeistelyn välillä.
Muotti on prosessin sydän. Se on yleensä valmistettu H13-työkaluteräksestä ja koneistettu tarkan profiilin muotoon. Onttoja profiileja varten suuttimessa voi olla tuurna tai aukkorakenne, joka sallii metallin virrata sydämen ympäri ja hitsata sitten takaisin yhteen paineen alaisena. Muotin laatu, sen lämpökäsittely ja huolto vaikuttavat kaikki valmiin suulakepuristeen pinnan laatuun ja mittojen sakeuteen.
Jokainen hyvä suulakepuristus alkaa ennen puristusta. Raaka-aineena on alumiiniaihio, joka on tietystä seoksesta valmistettu valuhirsi. Seos valitaan lopullista käyttöä varten. Ikkunaprofiili saattaa vaatia erinomaista pintakäsittelyä ja säänkestävyyttä, kun taas akkulokero tai törmäyslaatikko voi vaatia suurempaa lujuutta ja energian imeytymistä. Aihio leikataan oikean pituiseksi, tarkastetaan pintavikojen varalta ja joskus homogenoidaan sisäisen rakenteen ja ekstruusiokäyttäytymisen parantamiseksi.
Puhtaus ratkaisee. Jos aihiossa on epäpuhtauksia, oksideja tai kosteutta, nämä ongelmat voivat ilmetä myöhemmin rakkuloina, juovina tai heikkoina osina. Kokeneet ekstruuderit pitävät aihion valmistusta ensimmäisenä laaduntarkistuskohtana, eivät rutiinivaiheena.
Aihio kuumennetaan induktiouunissa tai kaasulämmitteisessä uunissa lämpötilaan, joka tekee alumiinista riittävän pehmeän virtaamaan, mutta ei niin kuumaksi, että se sulaa tai vaurioituu. Monissa 6xxx-seoksissa aihion lämpötila on tyypillisesti välillä 450-500 celsiusastetta. Tarkka alue riippuu metalliseoksesta, profiilin muodosta ja puristusasennosta.
Muotti on myös esilämmitetty. Kylmä muotti jäähdyttäisi alumiinia kosketushetkellä, jolloin metalli virtaa epätasaisesti ja lisää pintavirheiden tai suulakevaurioiden riskiä. Esilämmitys auttaa metallia liikkumaan tasaisesti laakerialueiden läpi ja tukee vakaata suulakepuristusnopeutta.
Kun aihio saavuttaa oikean lämpötilan, se ladataan ekstruusiosäiliöön. Hydraulinen sylinteri kohdistaa painetta valekappaleen läpi ja työntää alumiinia suulaketta vasten. Metalli pakotetaan suulakkeen aukon läpi ja tulee esiin jatkuvana profiilina. Puristuskapasiteetti voi vaihdella muutamasta sadasta tonnista useisiin tuhansiin tonneihin profiilin koosta ja monimutkaisuudesta riippuen.
Kiinteät profiilit ovat suhteellisen yksinkertaisia, mutta ontot profiilit vaativat kehittyneempiä muottimalleja. Valumuottimessa metalli halkeaa useiksi virroiksi, virtaa karan ympäri ja liittyy sitten takaisin hitsauskammioon ennen kuin se poistuu suuttimesta. Jos lämpötila, paine ja nopeus eivät ole tasapainossa, hitsaussaumat eivät ehkä ole tarpeeksi vahvoja tai ne voivat tulla näkyviin anodisoinnin jälkeen. Tästä syystä ekstruusiota kuvataan usein sekä mekaaniseksi että metallurgiseksi prosessiksi.
Kun profiili lähtee muotista, se on edelleen kuuma ja pehmeä. Jäähdytys alkaa välittömästi. Jotkut seokset jäähdytetään ilmassa, kun taas toiset vaativat vesisumua tai ruiskusammennusta. Lämpökäsiteltävissä metalliseoksissa jäähdytysnopeus on kriittinen, koska se vaikuttaa mikrorakenteeseen ja lopulta mekaanisiin ominaisuuksiin. Tätä vaihetta kutsutaan joskus puristussammutukseksi, kun jäähdytys tehdään heti puristimen ulostulon kohdalla.
Jos jäähdytys on liian hidasta, seos ei välttämättä saavuta täyttä lujuuspotentiaaliaan. Jos se on liian nopea tai epätasainen, profiili voi vääntyä, halkeilla tai kehittää ei-toivottuja sisäisiä jännityksiä. Tavoitteena on hallittu jäähdytys, joka säilyttää muodon ja valmistelee metallia vanhenemista varten.
Jäähdytyksen jälkeen ekstruusiota vedetään tai venytetään hieman. Venyttely saattaa kuulostaa yksinkertaiselta, mutta se on tärkeä korjausvaihe. Se auttaa suoristamaan profiilia, lievittämään sisäistä jännitystä ja parantamaan mittojen vakautta. Venytyksen määrä on yleensä pieni, usein noin yhdestä kolmeen prosenttia, mutta se on säädettävä metalliseoksen ja profiilin muodon mukaan.
Venytetty profiili leikataan sitten karkeiksi mitoiksi. Saha voi leikata sen hallittaviin osiin jatkokäsittelyä, kuten vanhentamista, viimeistelyä, koneistusta tai kokoonpanoa varten. Tässä vaiheessa profiililla on perusmuotonsa, mutta se ei ole vielä saavuttanut lopullista karkautta tai pintakuntoa.
Monille suulakepuristetuille alumiinituotteille seuraava vaihe on keinotekoinen vanhentaminen. Profiilit laitetaan vanhenemisuuniin ja pidetään valvotussa lämpötilassa tietyn ajan. Tyypillinen sykli tietyille 6xxx-seoksille voi olla noin 350 Fahrenheit-astetta 10–12 tunnin ajan, vaikka tarkat parametrit riippuvat lejeeringistä ja halutusta luonteesta.
Vanhenemisen aikana alumiinin sisällä tapahtuu metallurgisia muutoksia. Seoselementit muodostavat hienojakoisia saostumia, jotka vahvistavat metallia tuhoamatta sen sitkeyttä. Näin materiaali saavuttaa temperoinnin, kuten T5 tai T6. Ero pehmeän profiilin ja vahvan, kestävän välillä johtuu usein tästä tarkasti kontrolloidusta uunisyklistä.
Kun profiili on oikeanlainen, se voidaan viimeistellä ja valmistaa. Yleisiä viimeistelyjä ovat anodisointi, jauhemaalaus, maalaus ja mekaaninen harjaus. Anodisointi luo suojaavan oksidikerroksen ja voi lisätä väriä tai metallinhohtoisuutta. Jauhemaalaus tarjoaa kestävän, säänkestävän pinnan arkkitehtuuri- ja ulkokäyttöön.
Valmistukseen voi sisältyä leikkaus lopulliseen pituuteen, CNC-työstö, poraus, taivutus, jyrsintä, kierre ja kokoonpano. Joistakin profiileista tulee asennusvalmiita ikkuna- ja ovijärjestelmiä. Toisista tulee aurinkopaneelien kehyksiä, autokomponentteja tai teollisuuskoneiden kehyksiä. Ekstruusioprosessi luo muodon, mutta viimeistely ja valmistus tekevät siitä käyttökelpoisen tuotteen.
Laadunvalvonta ei tapahdu vain lopussa. Se kulkee koko työnkulun läpi. Aihion seos ja pinnan kunto tarkastetaan. Uunin lämpötiloja ja suulakepuristusnopeuksia seurataan. Profiilin mitat, suoruus, vääntyminen, pintavirheet ja seinämän paksuus tarkastetaan. Vanhenemisen jälkeen näytteistä voidaan testata kovuus ja mekaaniset ominaisuudet. Lopuksi valmis profiili tarkistetaan uudelleen ennen pakkaamista tai kokoamista.
Myös jäljitettävyys on tärkeää. Jos asiakas myöhemmin kysyy erästä, kokeneen valmistajan tulisi kyetä yhdistämään valmis profiili takaisin aihioerään, suulakepuristusajoon ja lämpökäsittelyjaksoon. Tämä kurinalaisuus erottaa johdonmukaisen tuotannon satunnaisista hyvistä tuloksista.
| Vaihe | Päätoiminto | Miksi sillä on merkitystä |
|---|---|---|
| Aihion valmistus | Valitse seos, leikkaa, tarkasta ja puhdista aihio | Estää kontaminaatiota ja tukee tasaista metallivirtausta |
| Lämmitys | Kuumenna aihio ja stanssaa oikeaan lämpötilaan | Tekee alumiinista riittävän pehmeää puristaakseen sulamatta |
| Ekstruusio | Työnnä aihio muotin läpi korkealla paineella | Luo poikkileikkausprofiilin muodon |
| Jäähdytys ja sammutus | Ohjaa jäähdytystä profiilin poistuessa muotista | Vaikuttaa mikrorakenteeseen, lujuuteen ja vääristymiin |
| Venyttely ja leikkaus | Suorista, lievitä stressiä ja leikkaa sopivaksi | Parantaa suoruutta ja mittavakautta |
| Ikääntyminen | Kuumenna profiilit vanhenevassa uunissa | Kehittää T5-, T6- tai muita vaadittuja luonnetta |
| Viimeistely ja valmistus | Anodisoi, päällystä, koneista, taivuta ja kokoa | Tekee profiilista valmiin, käyttökelpoisen tuotteen |
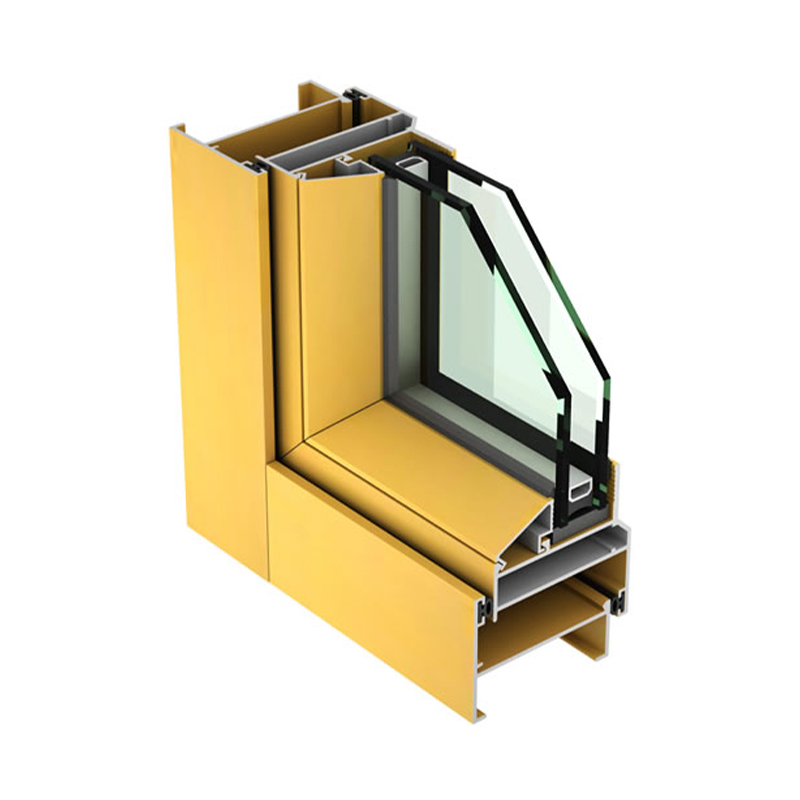
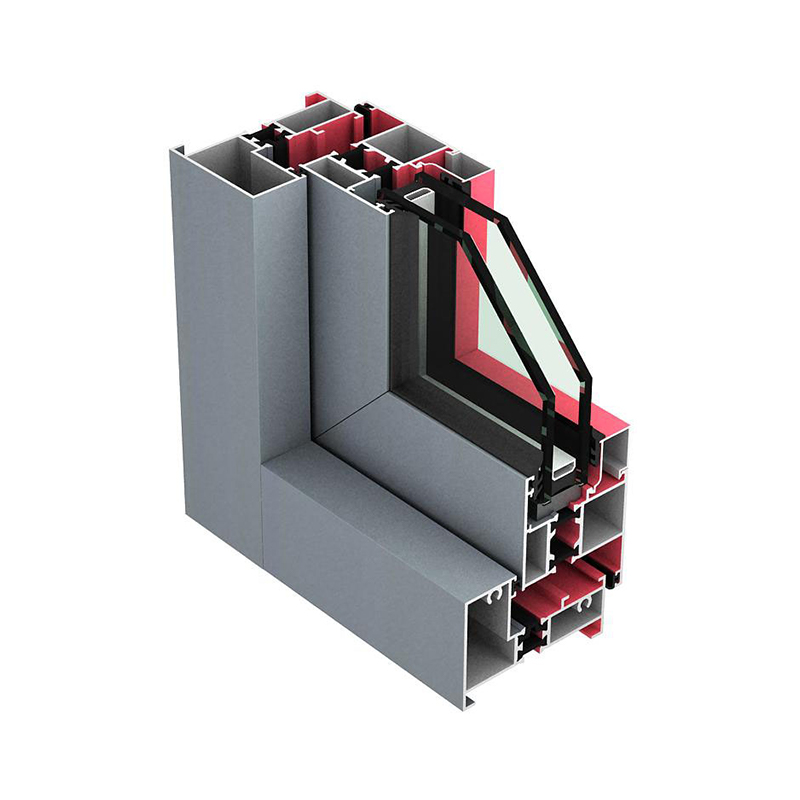
Arkkitehtoniset profiilit ovat tunnetuimpia suulakepuristettuja alumiinituotteita. Niistä tulee ikkunoiden karmit, ovenkarmit, verhoseinäjärjestelmät, aurinkoverhot, parvekkeen kaiteet ja säleiköt. Nämä profiilit tarvitsevat sileät pinnat, tarkat mitat ja luotettavan säänkestävyyden. Tuotteet, kuten ei-lämpöiset ikkunaprofiilit näyttää, kuinka suulakepuristus tukee sekä toimivuutta että ulkonäköä rakennuksissa.
Aurinkosähköteollisuudessa suulakepuristettua alumiinia käytetään aurinkopaneelien kehyksissä ja asennustelineissä. Näiden profiilien on kestettävä ulkoaltistus, tuulikuorma ja lämpötilan muutokset pitäen aurinkomoduulit turvassa vuosia. Hyvin suunniteltu runko on kevyt, vahva ja korroosionkestävä.
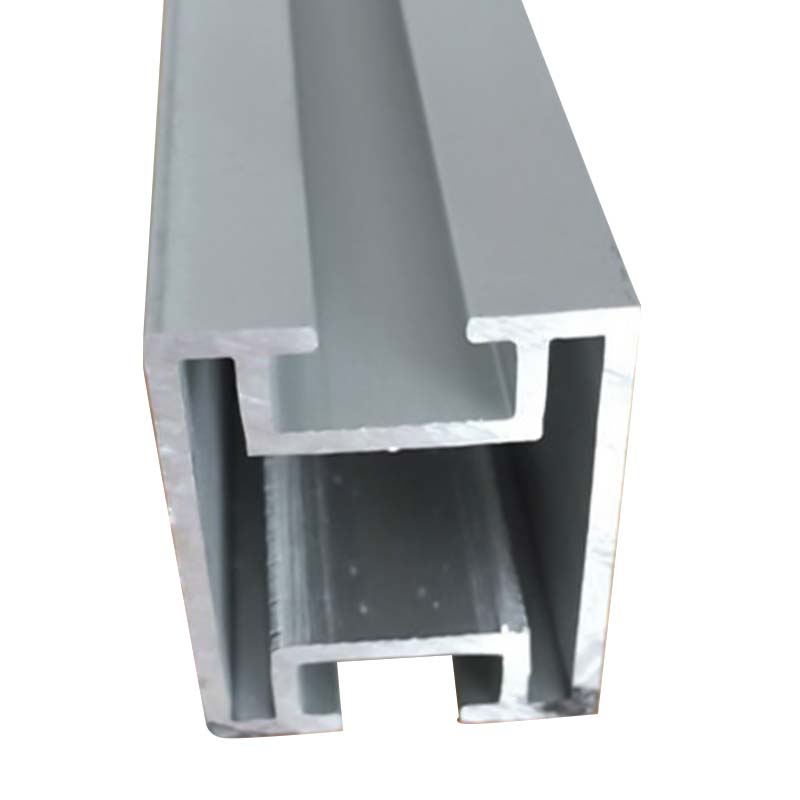 Alumiiniset aurinkopaneelien kehysprofiilit aurinkosähkömoduuleille Kevyet, korroosionkestävät alumiiniprofiilit aurinkopaneelien kehyksiin ja asennuskiinnikkeisiin, jotka sopivat aurinkosähköihin, jotka vaativat pitkäaikaista moduulisuojausta. Näytä tuote →
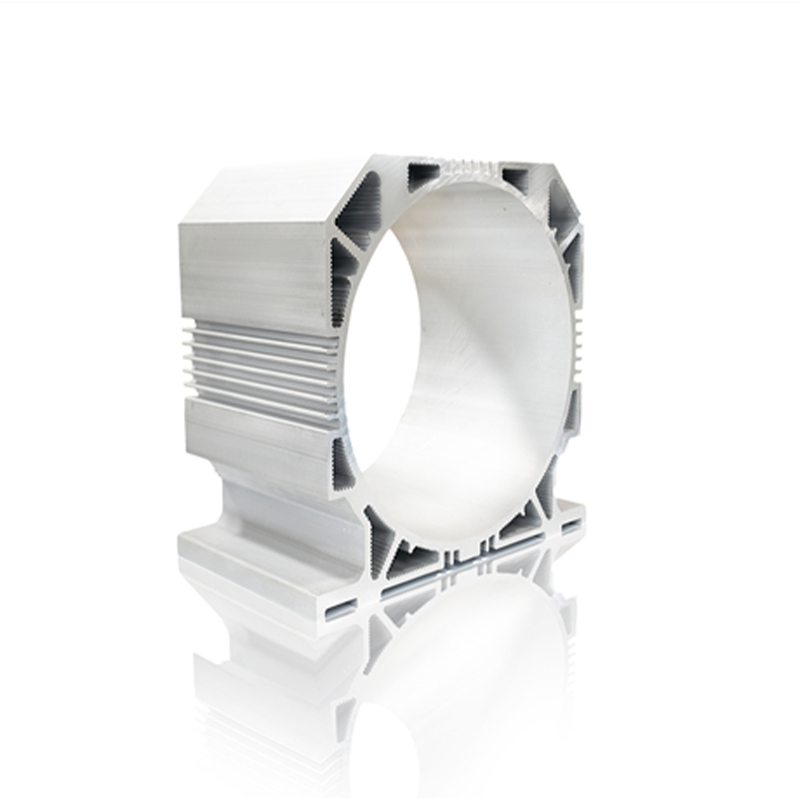
Autojen kevytpainotus on toinen tärkeä alue. Suulakepuristettu alumiini auttaa vähentämään ajoneuvon painoa säilyttäen samalla törmäyssuorituskyvyn ja rakenteellisen eheyden. Profiilit voidaan käyttää törmäyslaatikoissa, akkukoteloissa, puskuripalkeissa, kynnyspalkeissa, moottorin koteloissa ja muissa komponenteissa. Nämä osat vaativat usein tiukkoja toleransseja, erikoisseoksia ja syväkäsittelyä, kuten CNC-työstöä ja kitkasekoitushitsausta.
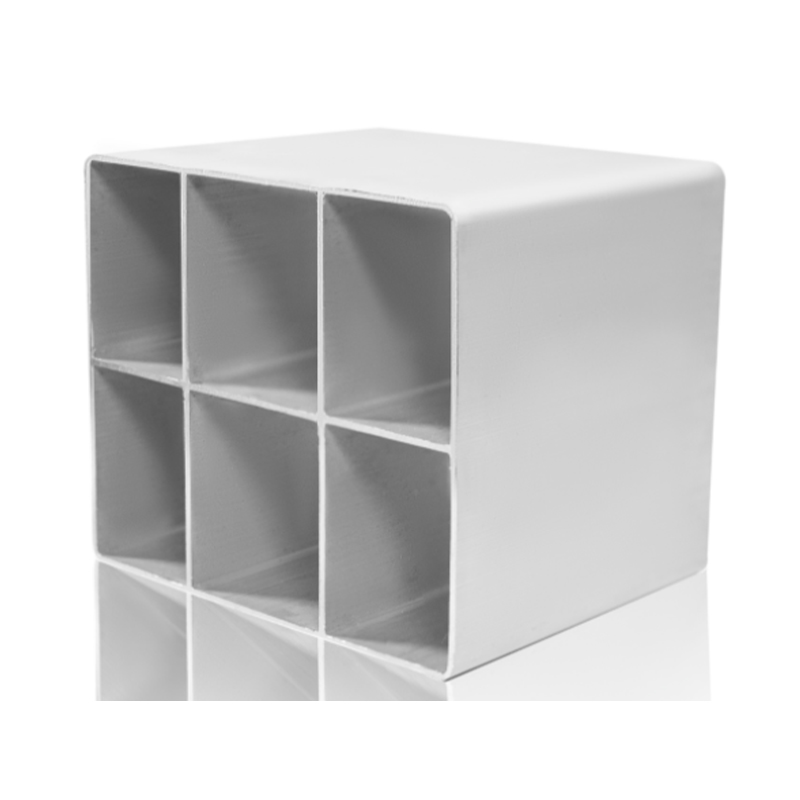 Automotive Crash Box -alumiiniprofiilit iskuenergian vaimentamiseen Kevyet suulakepuristetut alumiiniprofiilit autojen törmäyslaatikoihin, jotka on sijoitettu ajoneuvon kevyeen painoon imemään törmäysenergiaa ja tukemaan turvallisuutta. Näytä tuote →
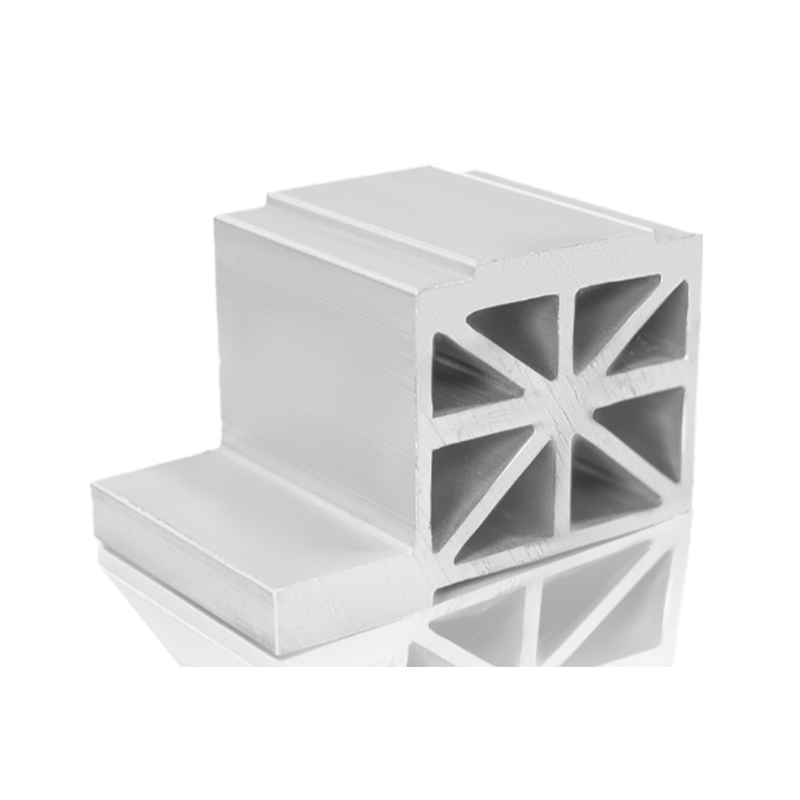 Akkukotelon alumiiniprofiilit uusiin energia-ajoneuvoihin Erittäin lujat, kevyet alumiinipuristusprofiilit uusiin energiaajoneuvojen akkuhyllyihin, jotka tarjoavat lämmönpoistoa ja rakenteellista tukea akkujärjestelmissä. Näytä tuote →
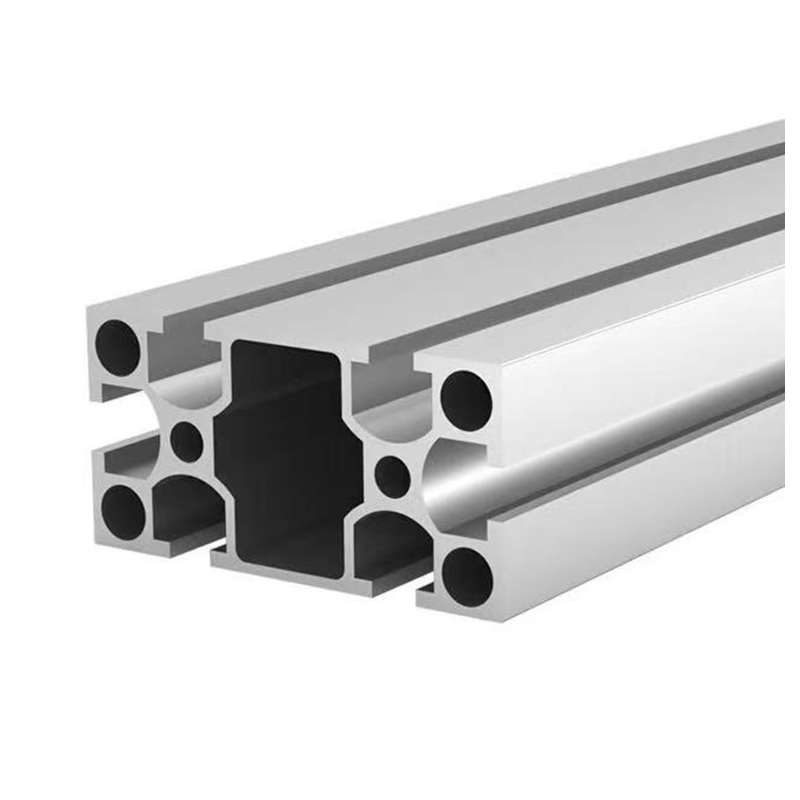
Teollinen suulakepuristus kattaa myös laajan valikoiman. Asennuslinjojen rungot, konesuojat, työasemat, lääketieteellisten laitteiden rungot ja automaatiorakenteet ovat kaikki riippuvaisia alumiiniprofiileista, koska ne ovat modulaarisia, helppoja koota ja korroosionkestäviä. Näissä sovelluksissa mittojen tasaisuus ja puhdas pinta ovat usein yhtä tärkeitä kuin raakalujuus.
Suulakepuristettu alumiini tarjoaa epätavallisen yhdistelmän ominaisuuksia. Se on kevyt, mutta riittävän vahva rakenteellisiin sovelluksiin. Se kestää korroosiota, koska sen pinnalle muodostuu luonnollinen oksidikerros. Se johtaa lämpöä ja sähköä hyvin, mikä tekee siitä hyödyllisen jäähdytyslevyissä ja sähkökoteloissa. Se voidaan kierrättää toistuvasti menettämättä sen perusominaisuuksia. Mikä tärkeintä, siitä voidaan muodostaa monimutkaisia poikkileikkauksia, joita olisi vaikeaa tai kallista tuottaa pelkällä koneistamalla tai hitsaamalla.
Suunnittelun vapaus on syy, miksi insinöörit palaavat jatkuvasti suulakepuristamiseen. Yhdellä meistillä voidaan tuottaa tuhansia identtisiä profiileja, joissa on integroidut rivat, kanavat, ruuviaukot ja napsautusominaisuudet. Prosessi on mittakaavassa tehokas, mutta silti riittävän joustava räätälöityihin projekteihin, lyhyisiin tuotantoajoihin ja jatkuviin tuoteparannuksiin.
Suulakepuristetun alumiinin valmistustavan tunteminen on hyödyllistä, mutta oikean valmistuskumppanin valinta on yhtä tärkeää. Luotettava ekstruuderi ymmärtää seosten valinnan, suuttimen suunnittelun, puristimen ohjauksen, jäähdytyksen, vanhentamisen, viimeistelyn ja laaduntarkastuksen. Tämä tieto auttaa estämään kalliita viivästyksiä ja varmistaa, että lopullinen profiili toimii odotetulla tavalla.
Huilvilla valmistamme alumiiniprofiileja arkkitehtuuriin, aurinkosähköihin, autojen kevytpainoihin ja teollisuuslaitteisiin. Kokemuksemme kattaa koko matkan aihiosta valmiiseen profiiliin, mukaan lukien syväkäsittely ja kokoonpano. Uskomme, että hyvä suulakepuristus ei ole vain metallin työntämistä muotin läpi. Kyse on jokaisen muuttujan hallinnasta ja huomion kiinnittämisestä siihen, mitä asiakas todella tarvitsee.
Suulakepuristettu alumiiniprosessi alkaa lämmitetyllä aihiolla ja tarkasti koneistetulla muotilla, mutta se riippuu kymmenistä pienistä päätöksistä matkan varrella. Lämpötila, paine, nopeus, jäähdytys, venyttely, vanheneminen ja viimeistely muodostavat lopputuloksen. Kun näitä vaiheita käsitellään huolellisesti, suulakepuristetusta alumiinista tulee yksi monipuolisimmista ja luotettavimmista materiaaleista nykyaikaisessa valmistuksessa.
Olitpa kehittämässä ikkunajärjestelmää, aurinkokiinnitysratkaisua, autokomponenttia tai teollisuuskehystä, prosessin ymmärtäminen auttaa sinua esittämään parempia kysymyksiä ja tekemään parempia valintoja. Ja jos haluat koskaan nähdä, kuinka kaikki tulee yhteen, Huilvin tiimi on aina iloinen voidessani puhua alumiinista.
 +86-19156366875
 No. 1016, Baocheng Road, Economic and Technological Development Zone, Xuanchengin kaupunki, Anhuin maakunta, Kiina
Tekijänoikeus © Anhui Huilong Group Huilv New Material Technology Co., Ltd. Kaikki oikeudet pidätetään
Alumiiniprofiilien valmistajat